Строительство

Технология "Теплый дом" позволяет возводить объекты нового качества за счет использования несъемной опалубки из промышленного пенополистирола (пенопласта). Компания "Термодом" - первый в Крыму и Севастополе производитель термоблоков и листового пенопласта, использующихся в строительстве по технологии "Теплый дом".
В любое время года - ровная температура поверхности стен снижает движение воздуха внутри помещения. Высокая теплоизоляционная способность термоблоков создает тепло в зимнее время и освежающую прохладу летом.
Что заказчик не видит в программе для вышивальной машины
Опубликовано: 08.11.2026
Готовая машинная вышивка на ткани выглядит как точная копия исходного логотипа или рисунка. Из-за этой визуальной иллюзии кажется, что процесс переноса изображения на материал сводится к простому нажатию кнопки «печать». Однако между графическим файлом и готовым изделием стоит сложнейший инженерный этап — создание программы для вышивальной машины. В этом файле зашифрована не только геометрия узора, но и физика взаимодействия нити с тканью, механика станка и алгоритмы перемещения иглы.
Графика против вышивки: разница форматов
Заказчик обычно передает в работу векторный или растровый файл. Вектор задает контуры и заливки цветом, растровый — массив пикселей. Вышивальная программа (дизайн) — это координаты перемещения иглы, команды на опускание и поднятие нити, смена цвета и регулировка скорости. Это не рисунок, а машинный код. И то, что выглядит эстетично на мониторе, может быть совершенно непригодно для станка без глубокой технической конвертации.
Подкладочные стежки: невидимый фундамент
Самый крупный пласт скрытой информации — подкладка (underlay). На экране программы для вышивки эти стежки часто отображаются другим цветом или пунктиром, но в готовом изделии их не видно: они полностью перекрываются верхними, лицевыми стежками. Многие заказчики удивляются, зачем тратить время и нитки на то, что скроется.
Подкладка выполняет три критические задачи, без которых вышивка распадется:
- Фиксация ткани и стабилизатора. Без подкладки материал будет смещаться под иглой в процессе отшива, приводя к стягиванию, перекосам и образованию складок.
- Создание объема. Плотная подкладка работает как микроподушка. Она приподнимает лицевые стежки над поверхностью ткани, делая вышивку рельефной, выпуклой и визуально выразительной.
- Сглаживание неровностей поверхности. На ворсистых тканях (флис, махра, велюр) подкладка утапливает ворсинки, не давая им пробиться сквозь лицевую нить и испортить четкость контура.
Тип подкладки выбирается исходя из вида застила. Для узких колонок (сатиновый стежок) используют центральную или зигзагообразную подкладку, для широких участков (тастинг) — краевую подкладку по периметру и сетку внутри. На плотных тканях подкладку делают минимальной, на рыхлых и трикотажных — усиленной, чтобы предотвратить проваливание стежков. До запуска тиража разумно сравнить варианты вышивки логотипа на тестовом образце, особенно если фирменный знак многоцветный.
Таким образом, невидимая подкладка определяет, будет ли вышивка плоской и перекошенной или объемной и ровной.
Компенсация стягивания: математика натяжения
Когда игла прокалывает ткань и затягивает стежок, физическое натяжение нити неизбежно стягивает материал. Чем шире стежок и выше плотность, тем сильнее стягивание. Если запрограммировать колонку строго по размерам исходного логотипа, после отшива она окажется уже и выше задуманного.
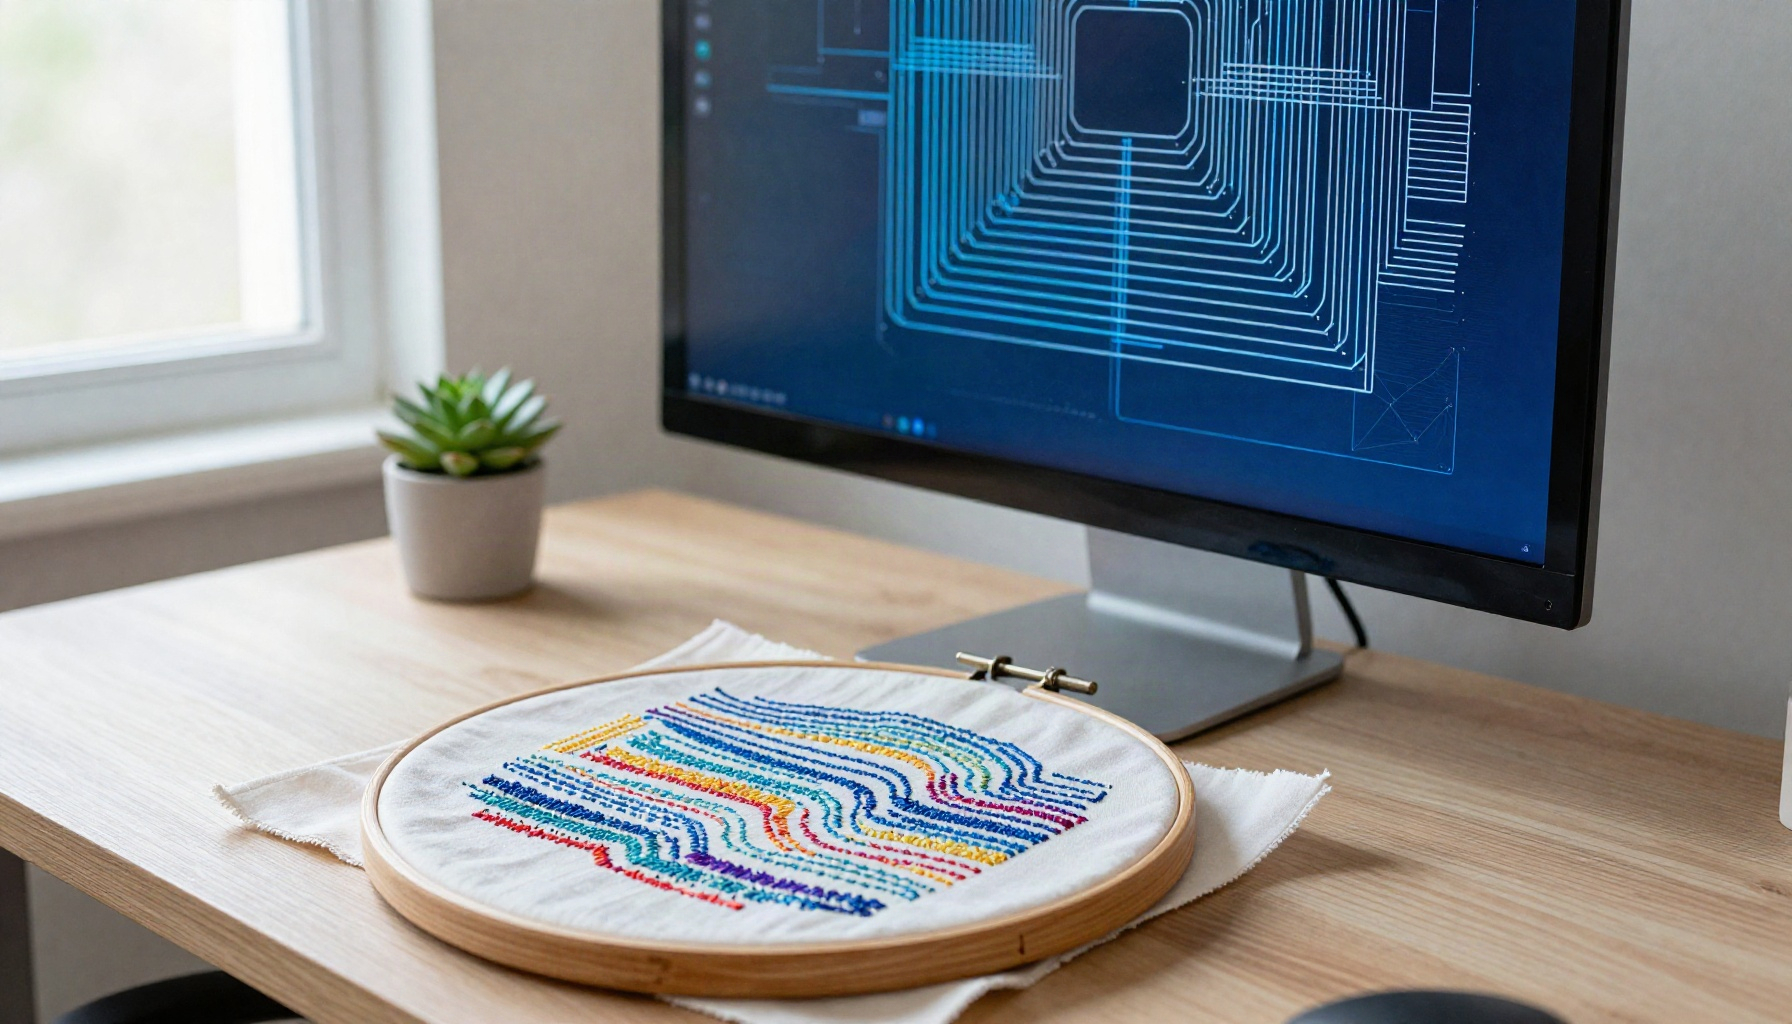
Чтобы компенсировать эту деформацию, разработчик программы вручную расширяет элементы, добавляя значение компенсации (pull compensation). На экране программа выглядит искаженной: элементы кажутся утолщенными и выходящими за контуры логотипа. Но после стягивания на станке они принимают идеальную форму.
Значение компенсации не универсально. Оно зависит от типа ткани, толщины нити, натяжения на станке и даже направления стежков. Опытный разработчик закладывает разные значения компенсации для разных элементов одного логотипа. Горизонтальные элементы могут стягиваться сильнее вертикальных, и это тоже учитывается в невидимых настройках программы. На эластичных материалах компенсация может достигать 0.5 мм на сторону, в то время как на жестких тканях сводится к минимуму.
Плотность стежков: баланс прочности и мягкости
Плотность (density) — расстояние между проколами иглы в застиле. Заказчик редко задумывается, что слишком плотная вышивка превращается в жесткий «панцирь», который невозможно согнуть, а на кепках или футболках — вызывает сильный дискомфорт при носке. Избыточная плотность также ведет к обрывам нитей, пропускам и даже поломкам игл на станке.
Слишком редкая плотность оставляет просветы ткани, сквозь которые проступает цвет материала или подкладки, делая вышивку тусклой и неаккуратной. Баланс зависит от ширины стежка: узкие колонки требуют большей плотности, широкие застилы — меньшей.
| Тип стежка | Ширина элемента | Рекомендуемая плотность |
|---|---|---|
| Сатиновый (Satin) | До 5 мм | Высокая (0.3 - 0.4 мм) |
| Тастинг (Fill) | Более 5 мм | Средняя (0.4 - 0.5 мм) |
| Татами (Tatami) | Крупные застилы | Низкая (0.5 - 0.7 мм) |
Правильная настройка плотности делает вышивку долговечной, приятной на ощупь и экономичной по времени отшива, так как станок делает меньше проколов на единицу площади.
Маршрутизация и оптимизация: скрытая логика перемещений
Программа для вышивки — это маршрут иглы. От порядка вышивки элементов зависит чистота изделия и время работы станка. Если игла будет хаотично перепрыгивать с одного конца логотипа на другой, возникнет множество протяжек (jump stitches) — длинных стежков перехода, которые нужно обрезать вручную или специальным автоматом.
Разработчик программы выстраивает последовательность так, чтобы минимизировать протяжки и обрезки (trims). Меньше обрезок — меньше время работы станка, ниже риск затягивания нити под ткань и появления петель на лицевой стороне.
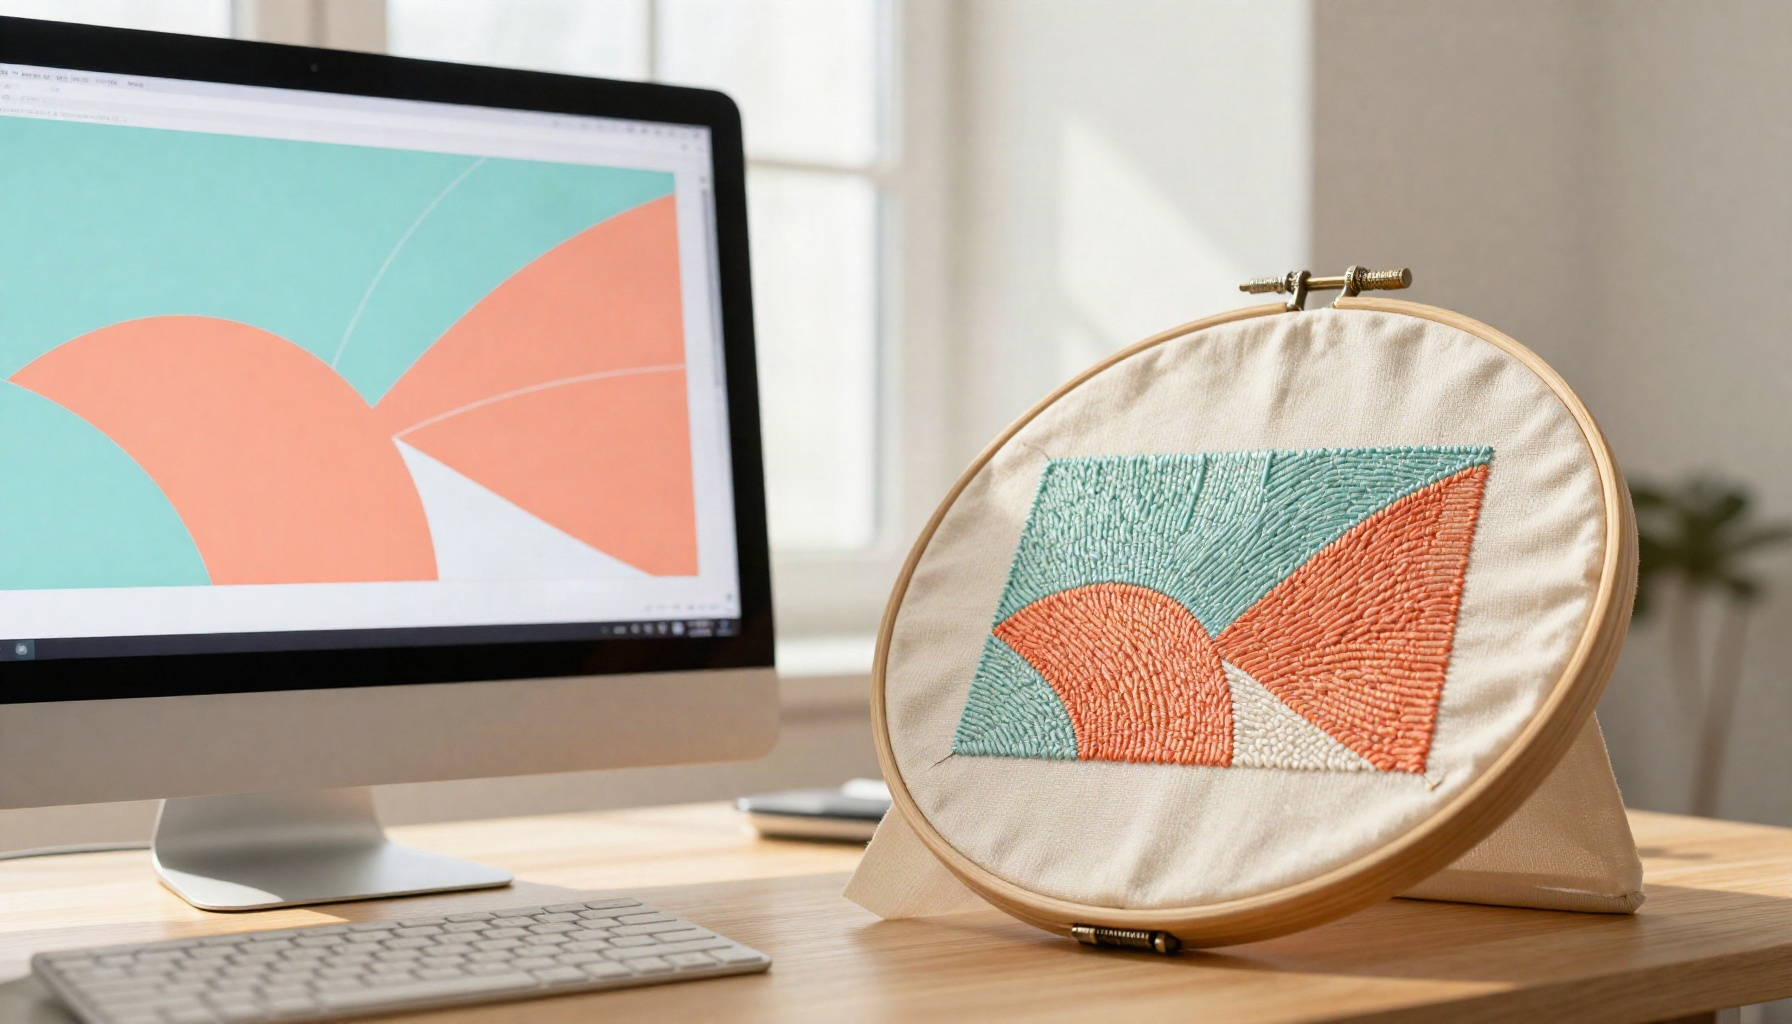
Также маршрутизация влияет на наложение элементов. Если светлый элемент вышить поверх темного, граница будет грязной, темная нить может проступить. Программа должна учитывать порядок наложения: сначала дальние элементы, затем ближние, чтобы чисто перекрыть переходы.
Грамотная маршрутизация — это разница между программой, которая шьет 12 минут с постоянным вмешательством оператора для обрезки нитей, и программой, которая отшивается 8 минут без единой остановки.
Скрытые ограничения оборудования
Заказчик может пожелать градиентный переход, сверхтонкую линию в 0.5 мм или мелкий текст высотой 3 миллиметра, но физика станка имеет жесткие рамки. Нить имеет толщину, игла — диаметр, челнок — ограничения по минимальному стежку.
Стежок короче 1 мм станок не может физически зафиксировать — челнок не успевает обернуть нить вокруг шпульки, возникает пропуск. Тонкие линии приходится имитировать: заменять на бегущий стежок (running stitch) или контурную подкладку. Мелкий текст часто становится нечитаемым именно из-за ограничений оборудования, а не из-за ошибки программиста.
Градиенты в машинной вышивке не существуют в привычном понимании. Нить нельзя растворить или сделать полупрозрачной. Переходы создаются за счет изменения плотности слоев, наложения разноцветных застилов с разным шагом или использования техник тату-стежка, где игла работает как карандаш, штрихуя поверхность точками.
Все эти адаптации скрыты внутри программы. Заказчик видит плавный переход цвета или тонкую линию, но внутри файла это сложная математическая модель наложения сотен микро-объектов.
Спецэффекты и их невидимая механика
Вышивка с объемной подкладкой (3D Puff) или аппликация требуют еще одного уровня программирования. Для 3D-вышивки подкладка создается с огромной плотностью, чтобы удержать пенополиуретановую подложку, которая вырезается оператором прямо на станке. Программа должна дать команду на остановку (color stop) в нужный момент.
При аппликации программа управляет не только нитью, но и движениями ножа или лазера для вырезания контура. Здесь скрыты команды позиционирования рамки, опускания резака и фиксации материала. Ошибка в координатах на миллиметр приведет к тому, что аппликация будет вырезана не на своем месте.
Формат файла: финальный барьер
Еще один невидимый аспект — формат файла. Программа создается в проприетарном формате софта (например,.PXF,.EOF или.EMB), содержащем все объекты, подкладки и параметры. Но станок понимает только машинные форматы (.DST,.DSB,.PES,.JEF и др.).
При экспорте в машинный формат программа теряет свою объектную структуру и превращается в массив координат. Если потребуется внести правку (например, сдвинуть букву или изменить размер), редактировать машинный файл напрямую — это мучительный процесс сдвига каждого стежка вручную. Правки вносятся в исходный объектный файл, а затем заново экспортируется машинный код.
Заказчик часто получает только финальный.DST файл, не подозревая о существовании исходника, без которого программа становится «черным ящиком», недоступным для корректной модификации.
Инженерия, а не просто конвертация
Процесс создания программы для вышивальной машины — это проектирование. Разработчик выступает в роли инженера, который учитывает натяжение нити, деформацию ткани, механику станка и законы оптики. Красота готового изделия — лишь следствие корректно заданных невидимых параметров. Понимание этих скрытых процессов помогает объективно оценивать стоимость и сроки разработки дизайна, а также формировать реалистичные ожидания от результата.